Streszczenie
Taśmy M42, M51 i węglikowe nie tworzą prostej hierarchii od taniej do najlepszej. M42 jest materiałem krawędzi bimetalu o dobrym połączeniu odporności cieplnej, ściernej i udarowej. M51 przesuwa kompromis w stronę trwałości w materiałach wysokostopowych i pełnych przekrojach. Węglik umożliwia większą wydajność, ale jego wynik zależy od geometrii zęba, sztywności przecinarki, prowadników, posuwu, chłodziwa i stabilności przedmiotu. Istnieją także proszkowe HSS, powłoki, nasypy węglikowe, diamentowe oraz CBN.
Ten artykuł jest mapą całej serii. Prowadzi od rozpoznania materiału i kształtu przez dobór konstrukcji, TPI i parametrów po docieranie, diagnostykę, producentów i koszt zgodnego odcinka. Szczegóły są rozwinięte w ośmiu artykułach specjalistycznych, dzięki czemu każda część może wyjaśniać mechanizmy bez powtarzania kilkudziesięciu krótkich porad.
Pięć decyzji zamiast jednego symbolu
Pierwsza decyzja dotyczy zgodności z maszyną: długości, szerokości i grubości pętli, kół, prowadników, naciągu, mocy oraz zakresu prędkości. Druga opisuje półfabrykat: gatunek, stan, twardość, powierzchnię, przekrój i mocowanie. Trzecia wybiera materiał ostrza. Czwarta geometrię, a piąta parametry i sposób eksploatacji.
Ominięcie któregokolwiek kroku prowadzi do pozornych wniosków. M51 założona do luźnej wiązki może utracić zęby i wyglądać gorzej od M42. Węglik na zużytych prowadnikach może odchylać się i pękać. Taśma o właściwym materiale, ale zbyt drobnym TPI, zapełni wręby w dużym pręcie. Najdroższa pętla nie skompensuje problemu systemowego.
Pełny kod produktu jest ważniejszy niż opis „M42 2/3”. Rodzina określa, czy ząb jest do profili, pełnych materiałów, stopów niklu, aluminium albo powierzchni hartowanych. Przy zamienniku trzeba zachować funkcję, nie tylko materiał.
Konstrukcja bimetaliczna
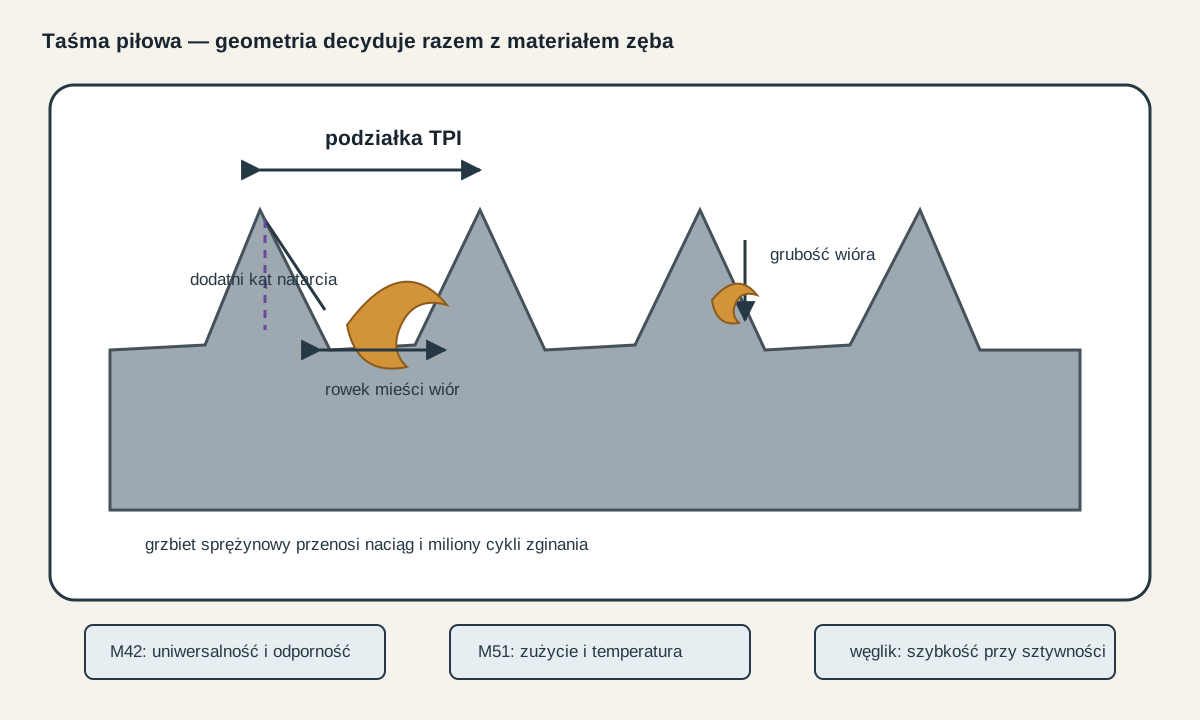
Grzbiet taśmy wykonuje się z wytrzymałej stali sprężynowej. Do jego krawędzi spawa się drut lub pasek HSS, z którego powstają zęby. Nośnik znosi miliony cykli zginania na kołach i naciąg, a HSS zachowuje twardą krawędź. Dwa materiały rozwiązują sprzeczne wymagania lepiej niż jednolita stal.
M42 zawiera dużo molibdenu i około 8% kobaltu. Jest uniwersalnym punktem odniesienia dla stali, nierdzewki, profili i części materiałów trudnych. M51 ma większą odporność cieplną oraz mechaniczną i jest oferowana do pełnych przekrojów oraz materiałów wysokostopowych. Nie jest jednak automatycznie bardziej odporna na udar.
Obok nich funkcjonują materiały firmowe i proszkowe. WIKUS X3000 służy stalom wysokowytrzymałym, niklowi i tytanowi. Bichamp oferuje M42 PM i M51 PM. DoALL opisywał rodzinę Supreme z proszkową krawędzią M81. Różnice zostały omówione w artykule Taśmy bimetaliczne: M42, M51, X3000, M81 i stale proszkowe.
Kiedy M42
M42 jest właściwym punktem startowym dla zmiennego warsztatu, rur, profili, wiązek oraz zwykłych stali. Jej względna odporność na uderzenia pomaga w przerwanym kontakcie. Dostępność wielu geometrii i TPI ułatwia dopasowanie do małych oraz średnich przecinarek.
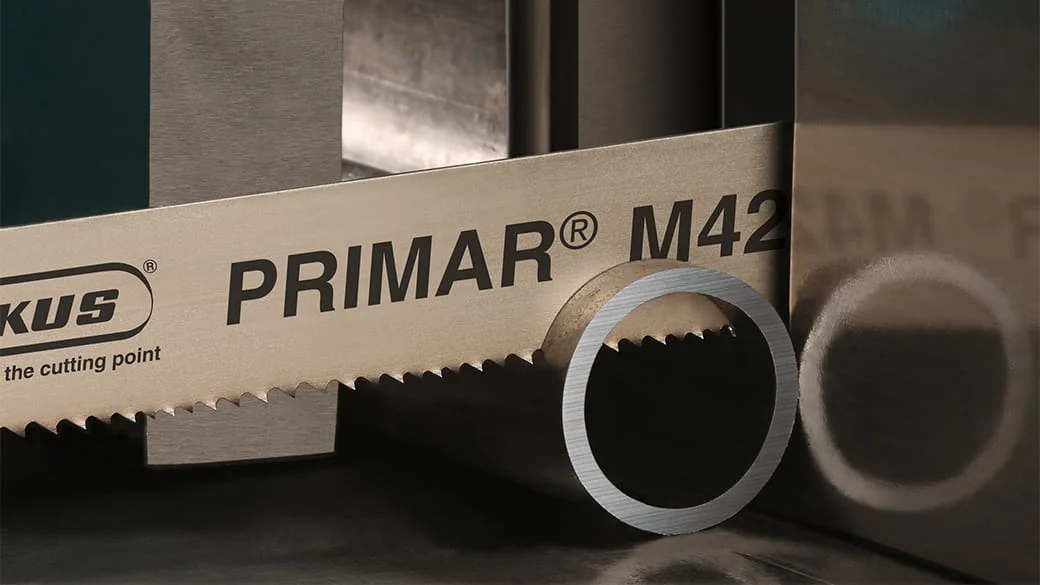
Nie oznacza to jednego produktu. WIKUS PRIMAR M42 jest rozwiązaniem ekonomicznym, MARATHON M42 obsługuje pełne przekroje, PROFLEX M42 profile. Röntgen, ARNTZ, Simonds, Pilana, Lenox i Starrett również mają po kilka rodzin M42. Geometria może zmienić wynik bardziej niż niewielka różnica twardości.
Pozostaje się przy M42, jeśli kończy życie przez normalne stępienie w akceptowalnym koszcie albo jeśli proces obejmuje dużo profili i zmian. Najpierw optymalizuje się TPI, posuw, chłodziwo i szczotkę. Dopiero gdy stabilna M42 zużywa się cieplnie lub ściernie zbyt szybko, testuje się wyższą klasę.
Kiedy M51 lub wysokowydajny HSS
M51 jest kandydatem dla pełnych prętów, stali wysokostopowych, nierdzewnych, tytanu i niklu, gdy maszyna daje stabilny kontakt. Produkty M51 mają często dodatni kąt, zmienną podziałkę i geometrię dzielącą wiór. Röntgen Master Supreme łączy M51 z układem high-low i kątami do 16°, a ARNTZ oferuje SPRINT-PRO i X-CELL PRO.
Jeśli taśma traci całe zęby, M51 może pogorszyć koszt. Trzeba najpierw sprawdzić minimalną ściankę, mocowanie, zgorzelinę i drgania. M51 jest odpowiedzią na zużycie, nie na każdy problem z trwałością.
Firmowy HSS lub metalurgia proszkowa może wypełnić przestrzeń między M42 a węglikiem. Taki produkt bywa mniej wrażliwy niż węglik, a jednocześnie wydajniejszy od zwykłego bimetalu. Decyzję podejmuje się w próbie, nie według nazwy materiału.
Kiedy węglik, powłoka albo nasyp
Węglik ma przewagę w dużych pełnych przekrojach, stalach hartowanych, stopach niklu i tytanu oraz wysokiej produkcji. Rozwierany set-tooth jest zwykle bardziej tolerancyjny na przerwany kontakt; szlifowany triple-chip i multi-chip osiąga większą wydajność na sztywnej maszynie. Specjalne geometrie obsługują aluminium, odlewy i pręty chromowane.
Powłoka TiN lub AlTiN zmniejsza tarcie i zużycie cieplne, ale nie wzmacnia zęba przed uderzeniem. Produkty fabrycznie przygotowane mogą nie wymagać docierania. Instrukcja konkretnego numeru jest rozstrzygająca.
Nasyp węglikowy stosuje się do materiałów abrazyjnych, grafitu i kompozytów. Diament do szkła, krzemu, ceramiki i minerałów. CBN do twardych materiałów żelaznych oraz wybranych wydruków addytywnych. Szczegółowa mapa znajduje się w artykule Taśmy węglikowe, powlekane, diamentowe i CBN.
Geometria i TPI
Podziałkę dobiera się do rzeczywistej długości styku. W pełnym pręcie rośnie wraz z szerokością przekroju, w rurze zależy od ścianki i liczby jednoczesnych przejść, a w profilu gwałtownie się zmienia. Celem jest utrzymanie kilku zębów w materiale oraz wystarczającej objętości wrębu.
Gruba podziałka ma duży wrąb, ale przeciąża cienką ściankę. Drobna łagodnie wchodzi w profil, ale zapełnia się w dużym bloku. Podziałka zmienna redukuje rezonans i rozszerza zakres, lecz nie naprawia złego doboru średniego TPI.
Kąt około 0° wzmacnia ząb w profilu; dodatni ułatwia penetrację pełnego, ciągliwego materiału; ujemny może chronić wejście w warstwę hartowaną. Rozwiedzenie tworzy rzaz, a geometrie high-low i triple-chip dzielą szeroki wiór. Całość omawia Geometria zęba taśmy: TPI, wrąb, kąt natarcia i rozwiedzenie.
Dobór według materiału
Zwykła stal konstrukcyjna zwykle nie wymaga ostrza powyżej dobrej M42, chyba że wielka seria uzasadnia węglik. Austenityczna nierdzewka i nikiel umacniają się przy tarciu, więc potrzebują ostrej krawędzi, rzeczywistego wióra i dobrej smarności. Tytan skupia ciepło przy zębie. Aluminium łatwo się skrawa, lecz zalepia wrąb i wymaga dużej przestrzeni.
Żeliwo oraz odlewy są ścierne i mogą mieć twardy naskórek. Stal powierzchniowo hartowana potrzebuje geometrii, która przeżyje wejście w warstwę. Ceramika, szkło i grafit prowadzą do nasypów zamiast klasycznych zębów.
Stan dostawy jest równie ważny jak gatunek. Wyżarzona stal narzędziowa i ten sam gatunek po zahartowaniu są różnymi zadaniami. Szczegółowe drzewa zawiera Dobór taśmy do stali, nierdzewki, niklu, tytanu, aluminium i żeliwa.
Prędkość, posuw i wiór
Prędkość taśmy i posuw wspólnie tworzą obciążenie zęba. Zwiększenie prędkości bez posuwu może zmniejszyć wiór aż do tarcia. Zwiększenie posuwu bez prędkości przeciąża krawędź. Punkt startowy pochodzi z danych produktu i modelu maszyny, a korekta z wióra, mocy, dźwięku oraz jakości.
Równy wiór świadczy o skrawaniu. Pył i błyszcząca powierzchnia sugerują tarcie; gruby poszarpany wiór przeciążenie; nalepiony metal problem smarności, geometrii lub temperatury. Wiór musi zmieścić się we wrębie i zostać usunięty szczotką.
Chłodziwo smaruje, chłodzi i wypłukuje. MQL ma małą zdolność chłodzenia i jest właściwe głównie dla krótkich styków. Naciąg i prowadniki stabilizują taśmę, ale nadmierny naciąg skraca życie grzbietu. Pełna metodyka znajduje się w Parametry cięcia, docieranie, chłodziwo i odprowadzanie wiórów.
Docieranie zależy od produktu
Nowa krawędź ma mikroskopijnie ostry promień. Kontrolowane pierwsze cięcia zaokrąglają ją bez wykruszenia. WIKUS podaje dla typowych bimetali i węglików około 75% prędkości i 50% posuwu przez 500 cm² albo 15 minut. Pilana stosuje inne wartości, a Morse dla wybranych węglików nie zaleca docierania.
Nie wolno uśrednić tych instrukcji. Produkty mogą być pre-honed lub pre-run-in. Karta zakładowa przywołuje procedurę producenta. W każdym przypadku ząb ma skrawać, nie polerować materiału.
Materiał docierający powinien być jednorodny i pozbawiony zgorzeliny. Nie zaczyna się nową pętlą w starym rzazie ani na luźnej wiązce.
Diagnostyka końca życia
Równomierne stępienie jest naturalne. Wyrwane zęby wskazują TPI, ruch materiału, przeciążenie lub fragment w rzazie. Nalepienie prowadzi do chłodziwa i grubości wióra. Pęknięcia grzbietu do naciągu, kół i grubości. Pęknięcie zgrzewu wymaga oceny wykonania oraz całego obciążenia.
Krzywy rzaz może pochodzić z taśmy albo maszyny. Test nową pętlą i pomiar w dwóch płaszczyznach pomagają rozdzielić źródło. Nie kontynuuje się produkcji do pęknięcia, jeśli jakość wcześniej przekroczyła limit.
Pełną macierz objaw–test–działanie zawiera Diagnostyka taśmy piłowej i przecinarki.
Producenci i rzeczywiste modele
Rynek obejmuje WIKUS, ARNTZ, Röntgen, Eberle, Lenox, Starrett, Simonds, M.K. Morse, DoALL, Bahco, AMADA, Pilana, Dakin-Flathers i Bichamp. Każdy ma kilka rodzin bimetalicznych oraz węglikowych. Niektóre produkują także przecinarki, inne są specjalistami taśm.
Nazwy zmieniają się. WIKUS wycofał ECOFLEX i VARIO na rzecz PRIMAR, PROFLEX i MARATHON. Starszy dokument DoALL mówi o M81, nowsza karta może używać innego oznaczenia. Z tego powodu mapa produktowa musi być datowana.
Aktualne zestawienie zawiera artykuł Producenci taśm piłowych i ich rodziny produktowe.
Koszt jednego zgodnego odcinka
Liczba cięć nie uwzględnia powierzchni. Taśmę mierzy się w cm² lub m² przeciętego materiału, czasie w rzazie, jakości i trybie końca. Koszt obejmuje pętlę, wymiany, docieranie, maszynę, operatora, energię, chłodziwo, rzaz, resztkę, naddatek, dalsze planowanie i odrzuty.
Próba A/B wymaga kilku pętli, wspólnej partii materiału i osobnej optymalizacji parametrów. Jedno szybkie cięcie nie mówi o trwałości. Wygrywa produkt dający najniższy koszt zgodnego odcinka przy wymaganej przepustowości i stabilności.
Metodykę przedstawia Koszt cięcia, próby porównawcze i gospodarka taśmami.
Szybkie drzewo decyzji
- Potwierdź wymiar pętli i stan przecinarki.
- Zapisz gatunek, stan, twardość, powierzchnię i kształt.
- Dla profilu zacznij od mocnej geometrii M42; dla zwykłego pełnego pręta od M42 do solids.
- Dla stabilnego pełnego materiału wysokostopowego testuj M51 lub premium HSS.
- Dla seryjnego niklu, tytanu, stali hartowanej i dużych bloków rozważ właściwy węglik.
- Dla aluminium wybierz duży wrąb i geometrię przeciw zalepianiu.
- Dla materiałów abrazyjnych bez typowego wióra rozważ nasyp węglikowy, diament albo CBN.
- Dobierz TPI do maksymalnej i minimalnej długości styku.
- Zastosuj instrukcję docierania konkretnego produktu.
- Oceniaj wiór, rzaz i powierzchnię na pętlę, nie sam czas pierwszego cięcia.
Jeśli zęby są wyrywane, najpierw napraw geometrię i mocowanie. Jeśli tępią się równomiernie, zwiększ klasę ostrza. Jeśli pęka grzbiet, napraw maszynę. To prostsze i skuteczniejsze niż dobór według najwyższej ceny.
Dobór do opisanych przecinarek
KASTOtec AC 4 ma sztywną konstrukcję, napęd 15 kW i taśmę 41 mm, dlatego może wykorzystywać węglik w materiałach trudnoobrabialnych. AMADA PCSAW-430 z taśmą 54 mm i Pulse Cutting jest naturalną platformą dla wyspecjalizowanych węglików. Behringer HBE321A z taśmą 34 mm i mniejszym napędem dobrze obsługuje M42/M51, a przejście na węglik wymaga próby. Cosen C-420NC może używać węglika w odpowiedniej konfiguracji mocy i geometrii.
Nie są to wykluczenia. Konkretna rewizja, wyposażenie, prowadniki i materiał decydują. Dostawca taśmy powinien znać model maszyny i przeprowadzić próbę.
Minimalna karta zadania przed doborem taśmy
Dobór zaczyna się od opisu operacji, a nie od pola „materiał: stal”. Dwa pręty z tej samej grupy gatunkowej mogą wymagać innych taśm, jeżeli jeden jest wyżarzony i obrany, a drugi kuty, pokryty zgorzeliną i ma dużą zmienność twardości. Podobnie rura o średnicy 200 mm nie jest odpowiednikiem pełnego wałka 200 mm: zmienia się długość styku, liczba zębów pracujących jednocześnie oraz sposób wejścia i wyjścia ostrza.
Karta zadania powinna zawierać co najmniej:
| Obszar | Dane potrzebne do doboru | Dlaczego są potrzebne |
|---|---|---|
| Przecinarka | model, długość × szerokość × grubość pętli, moc, zakres prędkości, sposób posuwu | określa, czy wybrana geometria i klasa ostrza mogą pracować w swoim oknie |
| Materiał | gatunek, stan dostawy, twardość, numer wytopu, warstwa powierzchniowa | rozdziela ścieranie, umacnianie, narost, uderzenia i możliwe twarde strefy |
| Półfabrykat | kształt, wymiary, orientacja, pojedynczy detal lub wiązka | pozwala wyznaczyć minimalną i maksymalną długość styku oraz właściwy TPI |
| Wymaganie | takt, prostopadłość, chropowatość, zadzior, naddatek, stan odcinanej części | zapobiega optymalizacji szybkości kosztem zgodności następnej operacji |
| Proces | chłodziwo, stężenie, szczotka, podparcie, zacisk, odbiór odcinka | pokazuje ograniczenia, których droższa taśma nie skompensuje |
| Wynik bazowy | obecna pętla, parametry, powierzchnia cięcia, tryb końca życia | tworzy punkt odniesienia dla testu, reklamacji i rachunku kosztu |
Jeżeli części danych brakuje, nie wpisuje się wartości „typowej” jako faktu. Oznacza się brak i planuje pomiar: twardość powierzchni, rzeczywiste stężenie emulsji, naciąg na grzbiecie, odchylenie czoła albo czas pracy w rzazie. Taki formularz często ujawnia, że problem przypisywany M42 wynika z luźnego przedmiotu, zapełnionych wrębów lub błędnego położenia profilu.
Najczęstsze błędy zakupowe
Oznaczenie M42 lub M51 opisuje materiał krawędzi, lecz nie definiuje kompletnego narzędzia. W zamówieniu trzeba zachować producenta i rodzinę albo jawnie dopuścić kwalifikowany zamiennik, a ponadto wymiar pętli, podziałkę stałą lub zmienną, postać zęba, rozwiedzenie, wykonanie powłoki i wymagania dotyczące zgrzewu. Taśma o zgodnej długości i tym samym TPI może mieć inny kąt natarcia, wrąb, sekwencję rozwiedzenia i szerokość rzazu.
Drugim błędem jest kupowanie najwyższej klasy do wszystkich zleceń. Węglik przeznaczony do pełnych bloków nadstopu może być mniej odporny na uderzenia w wiązce profili niż właściwa M42. Diament nie jest uniwersalnym ostrzem do metali, a CBN nie zastępuje go w materiałach mineralnych. Rozsądny magazyn zawiera małą liczbę kwalifikowanych rodzin odpowiadających rzeczywistym klasom pracy, nie pełną drabinę cenową.
Trzeci błąd to pomijanie wykonawcy zgrzewu. Pętla jest narzędziem zamkniętym, a jej najsłabszym miejscem może być źle wyżarzony, niedoszlifowany lub niewspółosiowy zgrzew. W reklamacji należy rozdzielić producenta kręgu od zakładu, który przygotował pętlę. Powtarzalność długości, płaskości i obróbki złącza jest częścią jakości dostawy.
Przenoszenie procesu między przecinarkami
Zatwierdzonej receptury nie kopiuje się przez samo przepisanie prędkości i posuwu. Druga maszyna może mieć inną szerokość taśmy, odległość prowadników, sztywność ramy, charakterystykę układu posuwu, moc na kole oraz sposób dozowania chłodziwa. Nawet identyczny model po latach eksploatacji może różnić się stanem kół i prowadników.
Transfer prowadzi się etapami. Najpierw potwierdza się zgodność pętli i sprawność maszyny. Następnie zachowuje się tę samą kategorię materiału, orientację i TPI, ale rozpoczyna od bezpiecznego okna producenta. Docieranie wykonuje się dla nowej pętli, mierzy pierwszą sztukę i obserwuje wiór. Dopiero po uzyskaniu stabilnego rzazu stroi się wydajność.
Wyniki obu maszyn normalizuje się powierzchnią przeciętą i czasem w rzazie. Jeżeli jedna tnie szybciej, lecz wymaga większego naddatku na planowanie albo częściej daje klin na czole, nie jest automatycznie lepsza. Transfer jest zakończony dopiero po zapisaniu osobnej karty procesu, ponieważ wspólna nazwa produktu nie oznacza wspólnej nastawy.
Materiały powiązane
- KASTOtec AC 4: automatyczna piła do materiałów trudnoobrabialnych
- Behringer HBE321A Dynamic: automatyczna piła z AFC i serwoposuwem
- AMADA PCSAW-430X, 430AX i 430AXII: piła z Pulse-Cutting
- Cosen C-420NC: automatyczna piła dwukolumnowa
Źródła
- WIKUS, pełny katalog taśm.
- WIKUS, dobór taśmy.
- Röntgen, przewodnik M42, M51 i HM-Titan.
- ARNTZ, aktualne portfolio.
- Starrett, przewodnik taśm.
- Bahco, katalog 2024.