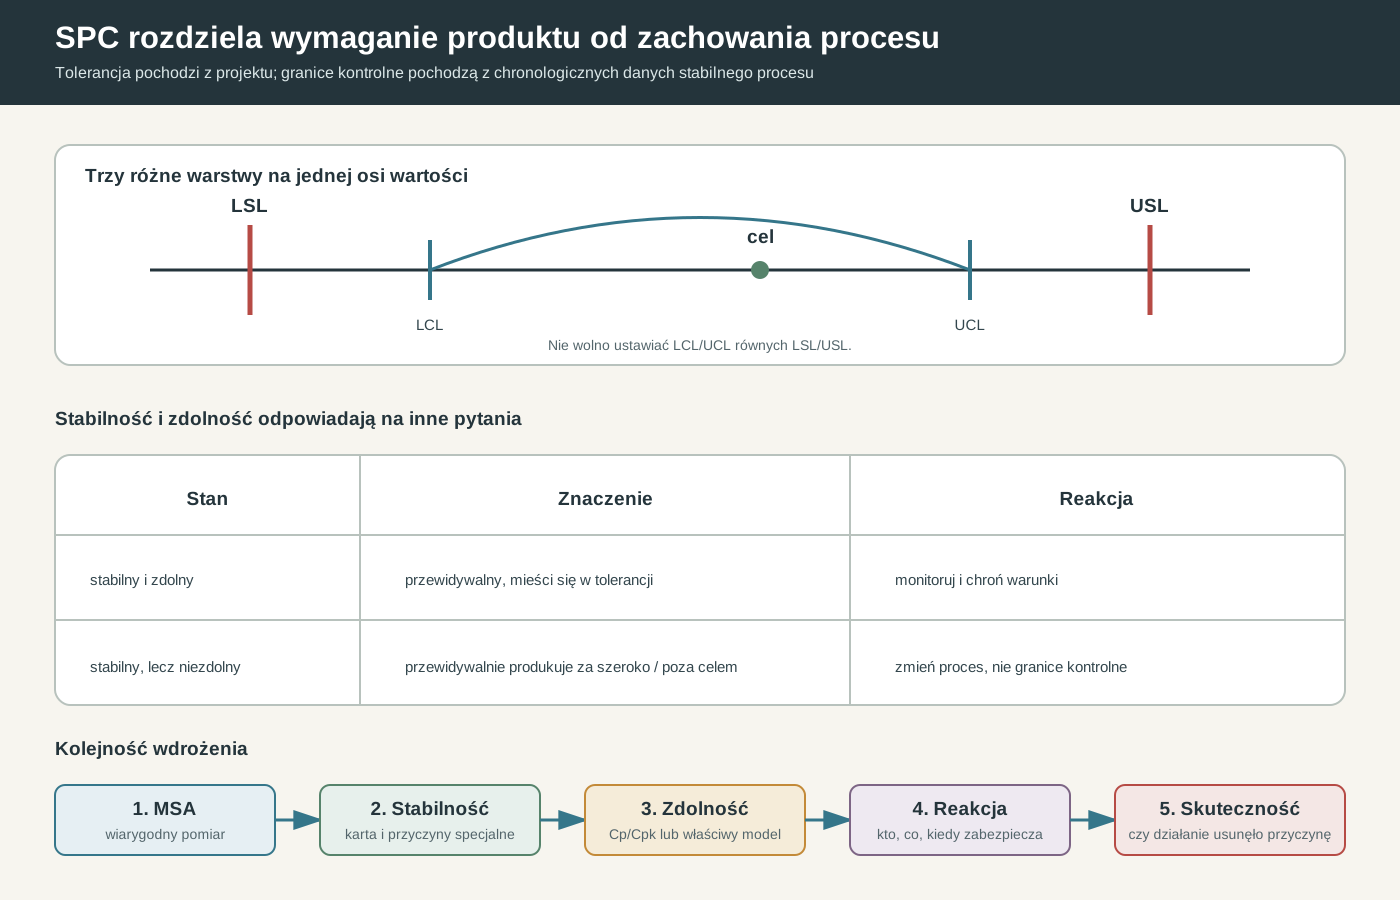
Detal mieszczący się w tolerancji nie dowodzi, że proces jest stabilny, a stabilna karta kontrolna nie dowodzi, że proces spełnia wymagania. Specyfikacja wyznacza granice produktu. Granice kontrolne opisują zachowanie procesu na podstawie danych. Wskaźniki zdolności porównują rozrzut oraz położenie stabilnego procesu z tolerancją. Pomieszanie tych trzech warstw prowadzi do regulowania szumu, fałszywego poczucia bezpieczeństwa i liczenia imponującego Cpk z danych, które nie tworzą jednej populacji.
SPC nie jest raportem generowanym na końcu miesiąca. Jest systemem obserwacji, wykrywania przyczyn specjalnych i podejmowania uzgodnionych działań na tyle wcześnie, aby chronić kolejne części. Karta bez planu reakcji jest wykresem. Plan reakcji bez wiarygodnego systemu pomiarowego automatyzuje chaos.
Streszczenie
Wdrożenie SPC zaczyna się od charakterystyki związanej z funkcją i operacją, zdolnego systemu pomiarowego, racjonalnej podgrupy oraz kolejności czasowej danych. Karty Shewharta dobrze wykrywają stosunkowo duże i nagłe zmiany, CUSUM oraz EWMA małe trwałe przesunięcia, a karta I-MR pracuje z pojedynczymi obserwacjami. Typ karty musi odpowiadać strukturze danych; nie wolno łączyć różnych maszyn, gniazd, narzędzi i wariantów bez jawnego modelu stratyfikacji.
Cp opisuje potencjalną relację szerokości tolerancji do krótkookresowego rozrzutu, Cpk uwzględnia położenie średniej, a Pp i Ppk wykorzystują rozrzut długookresowy obserwowanej populacji. Nazwy i estymatory zależą od przyjętej metody oraz wymagań klienta. Wskaźnik ma sens dopiero po sprawdzeniu stabilności, rozkładu, niezależności, systemu pomiarowego i reprezentatywności okresu. Wysoki Cpk nie kompensuje brakujących danych z rozruchu, zmiany narzędzia lub drugiej zmiany produkcyjnej.
Artykuł prowadzi od projektowania zbierania danych przez karty X̄-R, X̄-S, I-MR, p, np, c i u, reguły sygnałów, autokorelację, procesy niestacjonarne i nienormalne po zdolność w produkcji jednostkowej, krótkich seriach i rodzinach części. Łączy wyniki z FAI, MSA, korekcjami narzędzia, predykcyjną wymianą ostrza, reakcją na niezgodność, analizą przyczyny źródłowej oraz CAPA. ISO 7870-2:2023 jest aktualnym odniesieniem dla kart Shewharta, ISO 7870-4:2021 dla CUSUM, a ISO 22514-2:2026 dla zdolności i wydajności procesów zależnych od czasu.
1. Specyfikacja, granice kontrolne i cel procesu
LSL i USL pochodzą z projektu, normy lub umowy. Linia centralna procesu i granice kontrolne są estymowane z danych procesowych. Nie powinny być ustawiane równo tolerancji. Proces może być stabilny, lecz zbyt szeroki albo przesunięty i produkować stały odsetek niezgodności. Może też chwilowo mieścić się w tolerancji, ale wykazywać trend zapowiadający wyjście.
Cel procesu nie musi być środkiem arytmetycznym tolerancji. Dla cechy jednostronnej, zużycia, naddatku lub pasowania funkcjonalnego optymalny punkt może wynikać z kosztu oraz ryzyka. Powinien być ustalony świadomie przed analizą. Regulowanie maszyny do „najbliższego środka” bez poznania funkcji może zmniejszyć margines po stronie krytycznej.
2. Jednostka obserwacji i charakterystyka
Każdy rekord musi odpowiadać tej samej definicji charakterystyki: punktowi, przekrojowi, bazom, metodzie, jednostce i wersji planu. Średnica z mikrometru w jednym przekroju nie jest zamienna ze średnicą LSQ z CMM. Zmiana programu pomiarowego może utworzyć skok szeregu. Bez identyfikacji wersji będzie wyglądać jak zdarzenie procesowe.
Do SPC wybiera się cechy, które wykrywają zmianę procesu i mają właściciela reakcji. Nie każda cecha z raportu końcowego wymaga osobnej karty. Jedna charakterystyka może być regulacyjna, druga diagnostyczna, a trzecia wyłącznie odbiorcza. Macierz wiąże cechę z operacją, narzędziem, mechanizmem błędu i decyzją.
3. System pomiarowy przed systemem statystycznym
Rozrzut obserwowany jest sumą zmienności części i procesu pomiarowego. Jeżeli przyrząd, operator, fixture albo temperatura wnoszą duży udział, karta będzie sygnalizować metrologię lub ukrywać rzeczywistą zmianę. MSA powinno obejmować powtarzalność, odtwarzalność, bias, liniowość i stabilność odpowiednio do zadania. Samo świadectwo kalibracji nie ocenia codziennego użycia.
Rozdzielczość musi pozwalać zobaczyć zmianę mniejszą od istotnej dla procesu. Zaokrąglanie powoduje powtarzające się wartości i zniekształca zakres ruchomy. Automatyczny transfer ogranicza błędy przepisywania, lecz musi zachować znak, jednostkę i identyfikator cechy. Wzorzec kontrolny pozwala oddzielić dryf systemu pomiarowego od dryfu produkcji.
4. Racjonalna podgrupa
Racjonalna podgrupa skupia obserwacje wykonane w warunkach możliwie jednorodnych, tak aby zmienność wewnątrz reprezentowała zwykły krótkookresowy szum, a różnice między podgrupami ujawniały zmiany w czasie. Pięć kolejnych części z jednej maszyny i narzędzia może tworzyć podgrupę. Pięć części wybranych z całego tygodnia miesza zmiany materiału, operatora i zużycia, przez co granice tracą diagnostyczny sens.
Podgrupa nie jest automatycznie równa liczbie części w opakowaniu ani częstotliwości raportu. Jej projekt wynika z dynamiki procesu. Dla szybkiego toczenia może obejmować kilka kolejnych sztuk co godzinę, dla długiej obróbki jedną wartość na detal, a dla pieca pozycje z jednego wsadu z dodatkowym śledzeniem między wsadami. Zmiana schematu podgrup wymaga ponownej oceny granic.
5. Stratyfikacja danych
Dane powinny zachowywać identyfikatory maszyny, wrzeciona, gniazda, palety, narzędzia, partii materiału, operatora, programu i zmiany. Połączenie dwóch stabilnych procesów o różnych średnich daje szeroki lub dwumodalny rozkład, który nie opisuje żadnego z nich. Wysoki rozrzut może zniknąć po rozdzieleniu źródeł, ujawniając realny problem ustawienia jednej maszyny.
Stratyfikacja nie oznacza tworzenia osobnej karty dla każdego numeru seryjnego. Czynniki łączy się, gdy istnieje dowód wspólnego rozkładu i reakcji. Wykres wielowariancyjny lub model mieszany pomaga ocenić wariancję między gniazdami i w czasie. System danych zachowuje możliwość zejścia z agregatu do surowego rekordu.
6. Karta X̄-R
Karta X̄-R wykorzystuje średnią podgrupy do obserwacji położenia oraz rozstęp do obserwacji zmienności. Jest typowa dla małych, stałych podgrup. Granice wynikają z średniego rozstępu oraz stałych zależnych od liczności, przy założeniu racjonalnego grupowania. Najpierw ocenia się kartę R, ponieważ niestabilna zmienność podważa interpretację średnich.
Rozstęp jest prosty, lecz korzysta tylko z minimum i maksimum. Przy większej podgrupie traci efektywność. Podgrupy muszą mieć tę samą liczność albo obliczenia uwzględniać zmianę. Brak pojedynczej sztuki nie powinien być automatycznie zastępowany średnią, bo sztucznie zmniejsza rozrzut.
7. Karta X̄-S
Karta X̄-S używa odchylenia standardowego podgrupy i jest właściwsza dla większych liczności. Wykorzystuje wszystkie obserwacje, ale wymaga poprawnej estymacji i wystarczających danych. Podobnie jak w X̄-R, karta S jest analizowana przed kartą średnich. Zmiana s może zapowiadać poluzowanie mocowania, niestabilny wiór lub mieszaną partię materiału.
Nie wolno liczyć s z podgrupy utworzonej przez wartości z różnych warunków tylko po to, aby mieć większe n. Powiększenie podgrupy zmniejsza zmienność średniej i zwęża jej granice, ale może opóźnić wykrycie zdarzenia. Projekt powinien bilansować czułość, koszt pomiaru i czas reakcji.
8. Karta I-MR
Gdy na moment dostępna jest jedna obserwacja, karta indywidualnych wartości i ruchomego rozstępu jest praktycznym wyborem. MR najczęściej oblicza bezwzględną różnicę kolejnych wartości, dlatego kolejność czasowa jest niezbędna. Granice dla I są estymowane z średniego MR. Silna autokorelacja lub trend zużycia łamią prostą interpretację jako losowych, niezależnych wyników.
Karta I-MR nie tworzy krótkookresowej podgrupy z niczego. Ruchomy rozstęp zawiera zmianę między kolejnymi detalami, w tym dryf. Wskaźniki capability obliczone z tej estymacji mogą różnić się od procesu z rzeczywistymi podgrupami. Metodę i terminologię należy uzgodnić, a nie przenosić progi między arkuszami.
9. Karty dla danych atrybutowych
Karta p śledzi udział jednostek niezgodnych przy zmiennej lub stałej liczności, karta np liczbę niezgodnych przy stałej liczności. Karta c dotyczy liczby niezgodności na stałej jednostce możliwości, a u liczby na zmiennej jednostce. „Niezgodna część” i „liczba wad” nie są tym samym: jedna część może zawierać kilka niezgodności.
Definicja możliwości musi być stabilna. Liczba wad na metr spoiny wymaga długości, a liczba alarmów na godzinę czasu ekspozycji. Klasyfikacja ma własny system pomiarowy; różni inspektorzy mogą inaczej oceniać wizualny defekt. Przy bardzo małej częstości klasyczne przybliżenia oraz granice wymagają ostrożności, a karta czasu lub liczby zdarzeń między niezgodnościami może być bardziej informacyjna.
10. Granice fazy I i fazy II
Faza I służy zrozumieniu historycznych danych, wykryciu przyczyn specjalnych i oszacowaniu wstępnych granic. Punktu nie usuwa się tylko dlatego, że leży poza granicą. Potrzebna jest udokumentowana przyczyna, a po jej usunięciu granice mogą zostać przeliczone na oczyszczonym, reprezentatywnym zbiorze. Usuwanie niewygodnych punktów aż karta wygląda spokojnie jest dopasowaniem do życzenia.
Faza II monitoruje przyszły proces względem zatwierdzonych granic. Granice nie są przeliczane po każdej nowej obserwacji, bo przesuwałyby się razem z dryfem. Zmiana planowana, jak nowy materiał lub modernizacja maszyny, może wymagać nowej fazy I. Historia starych granic pozostaje dostępna do porównania.
11. Sygnały przyczyn specjalnych
Najprostszy sygnał to punkt poza granicą kontrolną. Dodatkowe reguły wykrywają serie po jednej stronie, trendy, cykle i skupienie blisko granic. Zwiększają czułość, ale także częstość fałszywych alarmów, szczególnie gdy stosuje się wiele reguł do wielu kart. Zestaw powinien wynikać z kosztu przeoczenia i reakcji.
Sygnał nie mówi, jaka jest przyczyna. Podaje czas i rodzaj zmiany. Zespół korzysta z danych kontekstowych: numeru narzędzia, korekcji, obciążenia wrzeciona, temperatury, partii i zdarzeń. Reakcja „zmierz ponownie aż punkt wróci” usuwa sygnał z ekranu, nie przyczynę.
12. Karty CUSUM i EWMA
CUSUM sumuje odchylenia od celu i jest czuły na małe trwałe przesunięcia. Parametr odniesienia oraz próg decyzji dobiera się do zmiany, którą trzeba wykryć i akceptowalnej długości serii do alarmu. ISO 7870-4:2021 opisuje schematy CUSUM dla danych liczbowych i atrybutowych oraz ich użycie w monitoringu, sterowaniu i analizie retrospektywnej.
EWMA waży aktualną obserwację i historię, z większym znaczeniem danych świeżych. Mały parametr wygładzania zwiększa czułość na mały dryf, ale wydłuża pamięć. Obie metody wymagają planu restartu po udokumentowanej zmianie i nie powinny maskować cyklicznego mechanizmu. Karta Shewharta pozostaje użyteczna równolegle do wykrywania dużych skoków.
13. Autokorelacja i dane z wysoką częstotliwością
Kolejne wartości z czujnika, mocy wrzeciona albo automatycznego pomiaru mogą być silnie skorelowane. Klasyczne granice zakładają niezależność lub strukturę zgodną z projektem. Dodatnia autokorelacja tworzy długie serie i więcej fałszywych sygnałów reguł run, a estymator MR może niewłaściwie opisać zmienność.
Rozwiązaniem bywa próbkowanie w odstępach odpowiadających czasowi korelacji, model szeregów czasowych i karta reszt albo jawny model stanu. Nie należy losowo usuwać większości danych bez sprawdzenia, czy nie traci się krótkiego zdarzenia. Surowy przebieg pozostaje do diagnostyki, a karta pracuje na zdefiniowanej cesze sygnału, np. medianie stabilnej części cyklu.
14. Trend zużycia narzędzia
Zużycie ostrza powoduje przewidywalny trend, więc proces nie jest stacjonarny wokół jednej średniej. Traktowanie każdego trendu jako przyczyny specjalnej prowadzi do ciągłej regulacji, a liczenie Cp z całego życia narzędzia miesza różne stany. Można modelować dryf względem liczby części lub drogi skrawania i monitorować reszty od modelu.
Korekcje tool wear powinny być osobnym strumieniem danych. Rosnąca suma korekt jest wskaźnikiem zużycia i może prognozować wymianę. Nagły skok po stabilnym trendzie wskazuje wyszczerbienie, wiór, błąd pomiaru albo zmianę materiału. Karta wymiaru bez historii korekt może wyglądać stabilnie, gdy operator stale kompensuje pogarszający się proces.
15. Proces regulowany automatycznie
Sterownik zamkniętej pętli zmienia rozkład danych. Pomiar, opóźnienie, wzmocnienie i ograniczenie korekty tworzą dynamikę, która może oscylować. Klasyczna karta wartości po korekcji może ukryć duże zakłócenia, ponieważ wynik jest utrzymywany przy celu kosztem rosnących offsetów. Należy monitorować jednocześnie charakterystykę, korektę i sygnał zakłócający.
Granice reakcji sterownika nie są granicami kontrolnymi SPC. Pierwsze służą bezpiecznej automatyce, drugie wykrywaniu statystycznej zmiany. Model powinien rozdzielać regulację przewidywalnego zużycia od alarmu przyczyny specjalnej. Po zmianie narzędzia resetuje się stan modelu według zatwierdzonej procedury.
16. Cp i Cpk
Dla stabilnego, w przybliżeniu normalnego procesu z obustronną tolerancją Cp = (USL - LSL)/(6σ_within). Wskaźnik mówi, ile krótkookresowych szerokości procesu mieści się w tolerancji, ale ignoruje położenie średniej. Cpk wybiera gorszą stronę: minimum z (USL-μ)/(3σ_within) i (μ-LSL)/(3σ_within). Jeśli średnia jest w środku, Cp i Cpk są podobne; przesunięcie obniża Cpk.
Znaczenie σ_within zależy od racjonalnych podgrup i estymatora. Nie wolno porównywać Cpk z dwóch programów, jeśli jeden używa R̄/d2, drugi odchylenia łączonego, a trzeci MR. Wartości progowe 1,00, 1,33, 1,67 lub 2,00 są wymaganiami umownymi, nie prawami natury. Powinny uwzględniać ryzyko, stadium wdrożenia i niepewność estymacji.
17. Pp i Ppk
Pp i Ppk wykorzystują długookresowe odchylenie całej obserwowanej populacji. Obejmują zmiany między podgrupami, narzędziami, ustawieniami i innymi źródłami obecnymi w okresie. Różnica między Cpk i Ppk jest informacją: duża luka wskazuje, że krótkookresowy proces jest wąski, ale długookresowo zmienia położenie lub zmienność.
Ppk nie jest gorszą wersją Cpk ani wskaźnikiem do ukrycia przez krótsze okno. Okres musi reprezentować planowane warunki produkcji. Jeżeli nie obejmuje zmiany materiału lub drugiej maszyny, wniosek dotyczy tylko węższego zakresu. Raport podaje daty, liczbę obserwacji, konfiguracje i wyłączenia.
18. Przedziały ufności i mała próba
Wskaźnik obliczony z 20 wartości jest niepewny. Średnia i odchylenie są estymowane, a ich zmienność przenosi się na Cp/Cpk. Raport powinien podawać liczność i, gdy decyzja zależy od progu, dolną granicę przedziału ufności albo inną uzgodnioną ocenę. Punktowe 1,34 może nie dowodzić wymagania 1,33.
Dodanie wielu pomiarów tego samego detalu nie zwiększa liczby niezależnych części. Dane z kilku cech jednej części są skorelowane. Mała seria może korzystać z wiedzy o rodzinie oraz modelu hierarchicznego, ale założenia muszą być jawne. Nie wolno przedstawiać pożyczonej informacji jako czysto empirycznego Cpk nowej części.
19. Rozkłady nienormalne
Ograniczone cechy, bicie, chropowatość, pozycja i liczba defektów często nie mają symetrycznego rozkładu normalnego. Transformacja, dopasowany rozkład lub metoda nieparametryczna może być właściwa, ale wybór powinien wynikać z mechanizmu i diagnostyki. Dopasowanie wielu rodzin i wybranie tej dającej najwyższy wskaźnik jest nadużyciem.
ISO 22514-2:2026 opisuje klasy modeli zależnych od czasu i różne typy rozkładów dla charakterystyk ciągłych. Dla tolerancji jednostronnej interesuje odpowiedni ogon, nie sztuczna dolna granica. Należy sprawdzić, czy model dobrze opisuje właśnie obszar blisko specyfikacji. Ładny histogram w środku nie gwarantuje poprawnego ryzyka ogonowego.
20. Charakterystyki geometryczne i wielowymiarowe
Pozycja jest wartością nieujemną zbudowaną z co najmniej dwóch składowych, a profil agreguje wiele odchyłek. Proste zastosowanie wzorów normalnych do wartości średnicowej pozycji może być mylące. ISO/TR 22514-9:2023 omawia wskaźniki capability dla charakterystyk zdefiniowanych specyfikacjami geometrycznymi. Składowe X i Y warto zachować do diagnozy, nawet jeśli formalna cecha jest promieniowa.
W procesie wielowymiarowym kilka cech może być skorelowanych przez wspólną bazę lub temperaturę. Osobne wysokie Cpk nie gwarantują niskiego ryzyka jednoczesnego zestawu. Analiza wielowymiarowa, funkcjonalny sprawdzian lub model montażu może lepiej odzwierciedlać wynik. Decyzja konstrukcyjna pozostaje nadrzędna wobec wygody statystyki.
21. Produkcja krótkoseryjna i rodziny części
Przy krótkiej serii nie ma czasu na klasyczną fazę I dla każdego numeru. Można standaryzować odchyłki od nominalu lub celu i łączyć części z rodziny, jeśli mają wspólny mechanizm, zmienność względną i system pomiarowy. Każda obserwacja jest przeliczana zgodnie z zatwierdzoną skalą, a identyfikator części pozostaje w danych.
Rodzina nie powinna być definiowana tylko przez podobny wygląd. Zmiana materiału, długości narzędzia, fixture lub tolerancji może zmienić wariancję. Dane pilotażowe sprawdzają jednorodność. Jeśli część ma wyjątkowe ryzyko, otrzymuje osobny plan FAI i pomiar, nawet gdy karta rodzinna wspiera proces.
22. Produkcja jednostkowa
Dla jednej sztuki klasyczny Cpk nie ma znaczenia. Kontrola opiera się na kwalifikacji procesu, dowodach z cech reprezentatywnych, symulacji, pomiarach międzyoperacyjnych i niepewności. Można monitorować sygnały ciągłe maszyny oraz wyniki z podobnych operacji, ale nie udawać dużej próby dla konkretnego detalu.
SPC działa wtedy na procesach powtarzalnych niższego poziomu: ustawieniu sondy, temperaturze, biciu narzędzia, błędzie wzorca i stabilności osi. Karta tych cech chroni pojedynczy wyrób. Po wykonaniu wynik zasila bazę wiedzy rodziny, lecz wnioski muszą uwzględniać konfigurację.
23. First Article Inspection a SPC
FAI potwierdza, że konfiguracja potrafi wykonać część zgodnie z wymaganiami. Nie dowodzi długookresowej stabilności. SPC po FAI monitoruje utrzymanie procesu. Z kolei dobry historyczny Cpk podobnej cechy nie zwalnia z FAI po zmianie modelu, programu, fixture albo postprocesora.
Pierwsza sztuka dostarcza mapę cech i punkty startowe, ale nie powinna być automatycznie dołączana do stabilnego szeregu, jeśli powstała podczas regulacji. Dane z rozruchu są zachowane i oznaczone. Po zatwierdzeniu ustawienia zaczyna się właściwa faza monitoringu, z jawnie ustalonym momentem przejścia.
24. Plan reakcji
Plan reakcji określa właściciela, czas, bezpieczne zatrzymanie, izolację materiału, weryfikację systemu pomiarowego, sprawdzenie ostatniej dobrej sztuki, zakres sortowania i warunki wznowienia. Rozróżnia sygnał karty od niezgodności produktu. Punkt poza kontrolą może nadal być w tolerancji, lecz wymaga wyjaśnienia; część poza tolerancją wymaga kontroli wyrobu niezależnie od karty.
Pierwszym działaniem nie zawsze jest korekcja maszyny. Najpierw potwierdza się dane, wzorzec, bazę, narzędzie i mocowanie. Jeżeli przyczyna jest znana, usuwa się ją i dokumentuje. Wznowienie może wymagać części próbnej, zwiększonej częstotliwości i ponownego zatwierdzenia. Plan powinien być dostępny przy stanowisku, nie tylko w procedurze jakości.
25. Regulowanie szumu
Każda obserwacja zawiera naturalny rozrzut. Jeśli operator koryguje offset po każdym wyniku powyżej lub poniżej nominalu, dodaje zmienność do procesu. To zjawisko tampering może zwiększyć rozrzut mimo dobrych intencji. Strefa bez reakcji i reguły oparte na trendzie chronią przed nadmierną regulacją.
Korekta powinna odpowiadać rozpoznanemu mechanizmowi oraz wielkości większej od niepewności pomiaru. Sygnał wspólnego przesunięcia może uzasadniać work offset, a trend jednej krawędzi tool wear. Losowy pojedynczy wynik wymaga obserwacji, nie natychmiastowego pokrętła. Historia korekt jest analizowana jak osobny proces.
26. Analiza przyczyny źródłowej
RCA zaczyna się od osi czasu i fizycznego mechanizmu. Porównuje zmiany narzędzia, materiału, programu, operatora, temperatury, alarmy, obciążenie i metrologię. Diagram Ishikawy lub 5 Why pomaga porządkować pytania, ale nie zastępuje dowodu. Hipoteza musi przewidywać obserwowaną sygnaturę oraz wyniki testu rozstrzygającego.
Warto szukać również miejsc, gdzie błąd nie wystąpił. Jeśli jedna maszyna jest stabilna na tej samej partii, materiał jest mniej prawdopodobny; jeśli problem podąża za przyrządem, podejrzenie przesuwa się na metrologię. Zmiana jednego czynnika i kontrolowany pomiar są silniejsze niż jednoczesna wymiana narzędzia, offsetu i chłodziwa.
27. CAPA i skuteczność działania
Korekcja usuwa wykrytą niezgodność, działanie korygujące przyczynę jej powstania, a prewencyjne ogranicza podobne ryzyko w innych procesach. CAPA powinna określać właściciela, termin, zmianę dokumentacji, szkolenie i kryterium skuteczności. Zamknięcie zadania po wpisaniu „operator pouczony” jest niewystarczające, jeśli system pozwala na powtórzenie błędu.
Skuteczność ocenia się po odpowiednim czasie i liczbie cykli. Karta powinna pokazać brak dawnego sygnału bez pojawienia się nowego problemu, a zdolność być ponownie oszacowana na reprezentatywnych danych. Działanie może wymagać aktualizacji FMEA, planu kontroli, programu CMM i instrukcji reakcji. Historia pozostaje powiązana z partiami objętymi ryzykiem.
28. Dashboard bez utraty kontekstu
Dashboard może pokazywać status kart, Cpk/Ppk, liczbę alarmów i czas reakcji, ale musi umożliwiać zejście do surowych danych. Kolor zielony nie powinien ukrywać małej liczności, starej kalibracji albo braku danych z jednej zmiany. Wskaźniki opóźnione, jak reklamacje, uzupełnia się wiodącymi: korektami, trendem narzędzia, temperaturą i kontrolą wzorca.
Automatyczne przeliczanie granic jest blokowane lub kontrolowane. Zmiana definicji cechy, jednostki, planu próbkowania i wersji oprogramowania tworzy zdarzenie konfiguracyjne. Dane brakujące są widoczne, nie zastępowane zerem. Użytkownik widzi zakres okresu oraz identyfikatory źródeł w jednym kliknięciu lub raporcie.
29. Wdrożenie krok po kroku
Pierwszy pilotaż powinien obejmować cechę mierzalną, znaczącą i z szybką możliwością reakcji. Zespół potwierdza MSA, mapuje proces, projektuje podgrupę, zbiera dane fazy I, usuwa udowodnione przyczyny specjalne i ustala granice. Następnie szkoli operatorów na realnych scenariuszach oraz uruchamia plan reakcji.
Po stabilnym okresie oblicza zdolność i sprawdza, czy model rozkładu oraz okno danych są właściwe. Dopiero potem skaluje system na kolejne cechy. Wdrożenie ocenia nie tylko liczbą kart, lecz czasem wykrycia, odsetkiem fałszywych alarmów, skutecznością reakcji i redukcją ryzyka. Karta bez użytkownika jest kandydatem do usunięcia.
30. Lista kontrolna analizy SPC
Przed publikacją wskaźnika lub decyzją należy potwierdzić:
- stałą definicję charakterystyki, jednostkę i wersję pomiaru;
- zdolność oraz stabilność systemu pomiarowego;
- zachowanie kolejności czasowej i identyfikatorów źródeł;
- racjonalne podgrupy oraz właściwy typ karty;
- analizę stabilności przed obliczeniem capability;
- jawny estymator
σ_within, okres dlaσ_overalli liczność; - sprawdzenie rozkładu, autokorelacji i danych odstających;
- przedział niepewności wskaźnika przy decyzji progowej;
- plan reakcji oddzielający sygnał procesu od niezgodności wyrobu;
- zapis korekt, RCA, CAPA i późniejszą weryfikację skuteczności.
Podsumowanie
SPC rozdziela naturalną zmienność od sygnału zmiany, a zdolność porównuje zachowanie procesu z wymaganiem. Karta kontrolna, tolerancja i wskaźnik capability odpowiadają na różne pytania. Dopiero ich poprawne połączenie pozwala regulować proces bez zwiększania szumu i rozpoznawać ryzyko przed powstaniem niezgodności.
Największą wartość mają dane zachowujące czas i kontekst. Numer narzędzia, korekta, temperatura, maszyna, gniazdo i system pomiarowy zmieniają wykres w narzędzie diagnostyczne. Plan reakcji, RCA i CAPA zamykają pętlę od sygnału do trwałej poprawy. Sam Cpk, nawet wysoki, nie wykonuje żadnego z tych działań.
Powiązane artykuły
- Dokładność, precyzja, powtarzalność, odtwarzalność i niepewność
- Pierwsza sztuka, pomiar międzyoperacyjny i korekcje
- Niepewność zadaniowa CMM
- Sondy przedmiotowe i narzędziowe na obrabiarce
Źródła
- ISO, ISO 7870-2:2023 — Shewhart control charts — aktualny przewodnik po podejściu Shewharta, granicach, trendach i podstawach capability.
- ISO, ISO 7870-4:2021 — Cumulative sum charts — projektowanie oraz stosowanie schematów CUSUM dla danych liczbowych i atrybutowych.
- ISO, ISO 22514-2:2026 — Process capability and performance of time-dependent process models — aktualne wydanie dotyczące charakterystyk ciągłych, procesów zależnych od czasu i różnych typów rozkładów.
- ISO, ISO 22514-4:2016 — Process capability estimates and performance measures — estymatory capability oraz performance dla procesów; wydanie potwierdzone w 2022 roku.
- ISO, ISO 22514-5:2019 — Attributive characteristics — capability i performance dla charakterystyk atrybutowych; w 2026 roku nowe wydanie pozostaje na etapie projektu komitetu.
- ISO, ISO 22514-6:2013 — Multivariate normal characteristics — statystyki capability dla powiązanych charakterystyk wielowymiarowych; wydanie potwierdzone w 2024 roku.
- ISO, ISO/TR 22514-9:2023 — Geometrical specifications — capability dla charakterystyk definiowanych przez specyfikacje geometryczne.
- ISO, ISO 22514-7:2021 wraz z Amd 1:2024 — zdolność prostych procesów pomiarowych; w sierpniu 2026 roku trzecie wydanie pozostaje w końcowej fazie publikacji i nie jest jeszcze przywoływane jako obowiązujące.
- NIST/SEMATECH, e-Handbook of Statistical Methods — praktyczne metody kart kontrolnych, estymacji i diagnostyki rozkładów.
- Wymagania klienta i zakładowa procedura jakości — wiążące progi capability, częstotliwości, reguły reakcji oraz zatwierdzone metody estymacji.